新型异型螺栓的制作方法 紧固件制造工艺图解
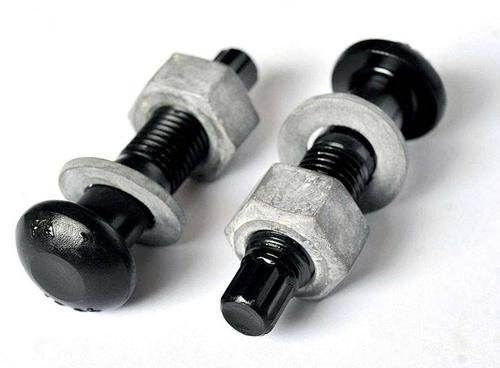
在紧固件制造领域,异型螺栓因其非标准结构,能满足特殊的装配与防松需求。本文以一款新型异型螺栓为例,图解其制作方法。
一、产品结构特点
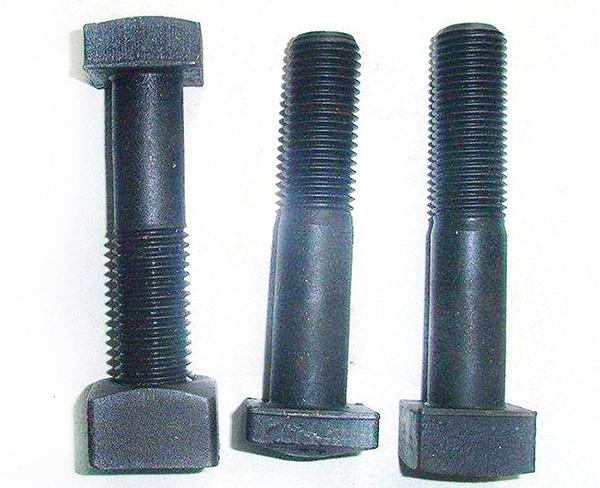
该异型螺栓头部为非对称多边形,杆部带有变导程螺纹与纵向凹槽,兼具高扭矩传递与防松性能。
二、制作工艺流程
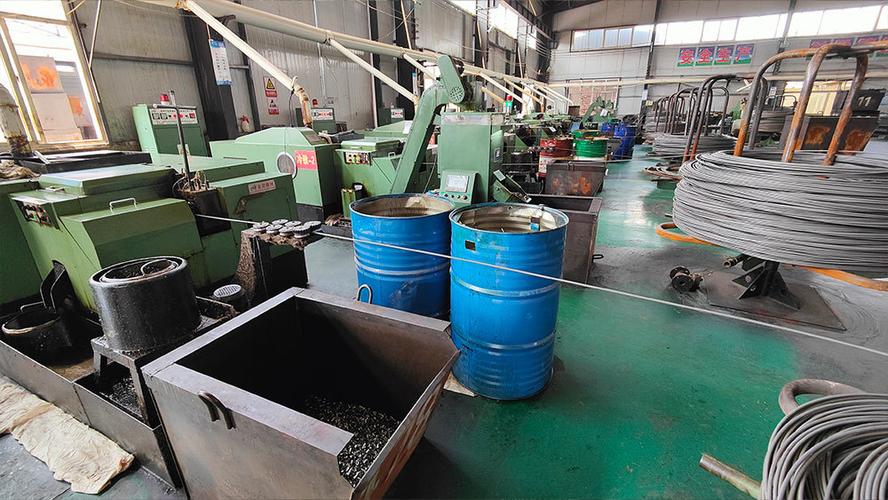
- 下料:选用合金钢盘条,经冷镦机切断成坯。
- 头部成型:采用多工位冷镦机,通过自定义模具逐步镦出异型头部。
- 杆部缩径:通过正向挤压减少杆径,为搓丝做准备。
- 搓丝:使用专用搓丝板加工变导程螺纹,并同步挤出行位凹槽。
- 热处理:调质处理达到8.8级或10.9级强度。
- 表面处理:达克罗或磷化处理,提高耐蚀性。
- 检验与包装:检测螺纹通止规、头部强度及槽深,防锈包装。
三、关键工艺图示说明
- 图1:异型头部冷镦模具结构示意图。
- 图2:变导程螺纹搓丝板排布图。
- 图3:凹槽与螺纹同步成型原理图。
四、技术要点
- 模具设计需考虑金属流动,避免折叠缺陷。
- 搓丝前杆径精度控制在±0.02mm。
- 热处理采用保护气氛,防止脱碳。
该方法已在实际生产中应用,产品合格率可达98%以上,适用于汽车、风电等高端紧固件需求。
如若转载,请注明出处:http://www.vlznlr.com/product/17.html
更新时间:2026-11-01 12:14:37